液压油缸维修:从失效机理到修复工艺的深度解析
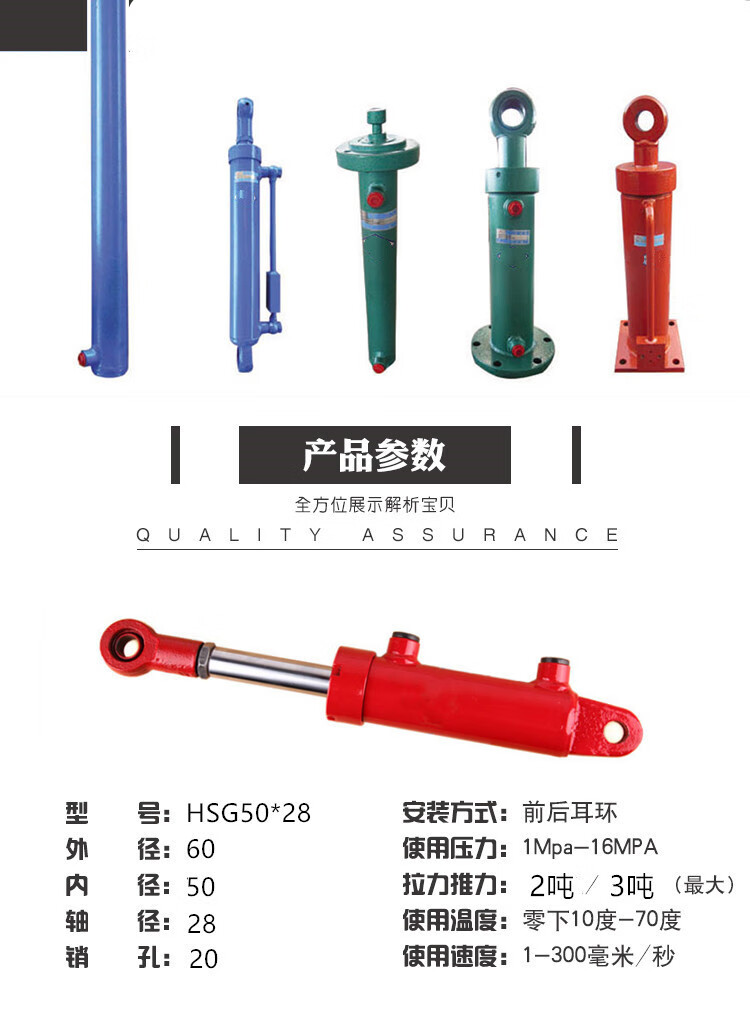
液压油缸作为液压系统的执行元件,其运行状态直接决定整条产线的停机频率与维护成本。在工程机械、冶金设备、船舶舵机等领域,油缸故障往往占据液压系统总故障的35%以上。然而,许多企业在油缸出现内泄、爬行或外漏时,习惯性选择整缸更换,忽视了维修在周期与成本上的显著优势。本文结合行业实测数据与典型修复案例,系统梳理液压油缸维修的技术路径与决策逻辑。
一、油缸失效的典型模式与数据画像
根据中国液压气动密封件工业协会2023年发布的维修统计样本,在送修液压油缸中,故障分布呈现明显的集中特征:活塞杆表面拉伤与镀层剥落占比约28%,缸筒内壁划伤与锈蚀占比约22%,密封件老化失效占比约31%,缸体焊缝渗漏与端盖螺纹损伤占比约12%,其余为活塞脱落、导向套磨损等复合故障。值得注意的是,约65%的送修油缸并非单一失效,而是密封老化与表面损伤并存的复合状态。
以某冶金企业连铸机夹紧油缸为例,该缸在高温高粉尘工况下运行18个月后出现严重内泄,拆检发现活塞杆镀铬层局部剥落深度达0.15mm,缸筒内壁出现纵向划痕。若直接更换新缸,单件采购周期约45天、费用逾2.8万元;而通过再制造修复,周期压缩至12天,费用控制在原价的40%左右。这一对比说明,维修决策的关键在于对失效程度的准确评估,而非一概而论。
二、维修工艺链的核心环节
专业液压油缸维修并非简单的“换密封、打磨杆”,而是一条包含检测、修复、装配、试验的完整工艺链。以互丫液压科技在非标油缸维修中的实践为例,其流程可拆解为四个关键节点。
- 拆解与失效判定:采用三维测量与内窥镜探查,记录缸筒圆度、圆柱度偏差及活塞杆直线度,形成量化检测报告,避免凭经验判断导致的漏修或过度修复。
- 表面修复与尺寸恢复:针对活塞杆拉伤,视损伤深度选择镀铬重熔、激光熔覆或刷镀工艺;缸筒内壁划伤则采用珩磨修复,恢复Ra0.2—0.4的表面粗糙度,确保与新密封件的匹配性。
- 密封选型与装配:依据工况温度、压力与介质兼容性匹配密封材料,装配过程控制清洁度至NAS 8级以下,防止颗粒嵌入造成二次损伤。
- 出厂试验验证:按GB/T 15622标准进行耐压试验与内泄漏测试,保压30分钟压降不超过规定阈值,并模拟实际行程往复运行,确认无爬行与异响。
三、维修与更换的经济性边界
何时修、何时换,是设备管理者最关心的问题。行业经验表明,当缸筒内径磨损量小于公称尺寸的0.5%、活塞杆损伤深度不超过0.2mm时,维修具备明显经济性;若缸体出现贯穿性裂纹或缸筒椭圆度超差严重,则修复成本逼近新品价格,更换更为合理。此外,对于进口设备配套的非标油缸,定制加工周期长、单件成本高,维修几乎是唯一务实选择。上海及长三角地区聚集了大量流程工业与装备制造企业,非标液压站与油缸的维修需求密集,本地化维修服务可将停机等待时间从数周压缩至数天,这对连续性生产场景尤为重要。
四、维修后的寿命管理建议
修复后的油缸并非一劳永逸。建议在回装前对液压系统进行油液颗粒度检测与过滤,避免残留污染物加速新密封件磨损;运行初期加强巡检频次,关注活塞杆表面油膜状态与端盖渗漏迹象。将油缸维修记录纳入设备全生命周期档案,结合液压设备保养计划定期评估,方能将单次维修的价值延伸为系统可靠性的持续提升。
液压油缸维修的本质,是以工艺精度换取设备寿命的技术活动。选择具备检测能力与工艺规范的维修方,远比单纯比较报价更能保障长期效益。